Winkeltoleranzen
Spezifikationen in Bezug auf das Abkanten.
Das Abkanten oder Biegen von Schneidteilen oder Stahlteilen ist das Verformen des Materials mittels eines Oberstempels (Kantmesser) und einer Matrize (Unterblock) mit einer V-Öffnung. Durch den Einsatz einer Abkantpresse mit diesen Werkzeugen sind wir in der Lage, eine Biegung in eine Stahlplatte einzubringen. Dies führt zu dem Produkt, das der Besteller gezeichnet hat. Wichtig ist die Beachtung der folgenden Spezifikationen:
Was sind Toleranzen?
Toleranzen geben die Abweichung eines Ist-Wertes vom Nennwert an, zum Beispiel in Länge, Winkel oder Form. Fast kein Produktionsprozess kann exakt den vorgegebenen Maßen entsprechen. Dennoch werden die zulässigen Abweichungen als Toleranzen definiert, um die präzise Fertigung des Endprodukts garantieren zu können.
Die erreichbaren Toleranzen variieren zwischen den einzelnen Produktionsmethoden, da einige Prozesse prozessbedingte Toleranzen zulassen, die größer sind als andere.
Um die Anforderungen an die Produktion einer Komponente exakt zu erfüllen, ist die Angabe von Toleranzen unverzichtbar. Basierend auf den Toleranzinformationen kann nach der Produktion einer Komponente überprüft werden, ob sie sich innerhalb des erforderlichen Bereichs befindet, zum Beispiel:
- Längentoleranz in [mm]
- 100 ± 3; bedeutet, dass eine Länge zwischen 97 mm und 103 mm den Anforderungen entspricht.
- Winkeltoleranz
- 90° ± 0° 20‘; bedeutet, dass ein Winkel zwischen 89° 40’ und 90° 20‘ den erforderlichen Abmessungen entspricht.
Je restriktiver die spezifizierten Toleranzabweichungen sind, desto aufwendiger ist die Produktion und desto höher sind die Kosten.
Gut zu wissen
Winkeltoleranzen
Winkeltoleranzen sind in der Norm DIN ISO 2768-1 (Allgemeintoleranzen) oder der Norm DIN 6935 (Kaltbiegen von Flacherzeugnissen aus Stahl) festgelegt.
Längentoleranzen und Schnittkantenqualität
Längentoleranzen und Schnittkantenqualitäten sind in der Norm DIN EN ISO 9013 2017 Thermisches Schneiden beschrieben. Eine Unterteilung der Norm in die folgenden Prüfkriterien ist möglich.
Form- und Oberflächentoleranz
Form- und Oberflächentoleranzen hängen stark vom gewählten Material (Stahl, Aluminium, Edelstahl usw.) und der Produktionsmethode (kaltgewalzt, warmgewalzt) ab.
Im Einzelfall muss die entsprechende Norm herangezogen werden.
Rechtwinkligkeit oder Neigungstoleranz
Wie „gerade“ ist der Schnitt?
Rauheit der Schnittfläche
Wie „glatt“ ist der Schnitt?
Maßtoleranzen (Längenmaße)
Wie präzise wird der Schnitt positioniert?
Minimaler Biegeradius
- Der minimale Biegeradius ist der kleinstmögliche Biegeradius. Das Unterschreiten des minimalen Biegeradius führt zu Rissen an der Außenseite, Stauchungen an der Innenseite und Veränderungen des Querschnitts in der Biegezone. Infolgedessen besteht ein großes Risiko, dass das Biegeteil aus Blech bricht. Aufgrund der unterschiedlichen physikalischen Eigenschaften verschiedener Bleche variiert der minimale Biegeradius je nach Metall.
- Diese Formel wird zur Berechnung des minimalen Biegeradius verwendet: Minimaler Biegeradius (innen) = Blechdicke x materialspezifischer Umrechnungsfaktor
Umrechnungsfaktor abhängig vom Material
- Stahl: 1 bis 3
- Edelstahl: 0,8 bis 1,2
- Aluminium: 0,9 bis 3
Lochabstände
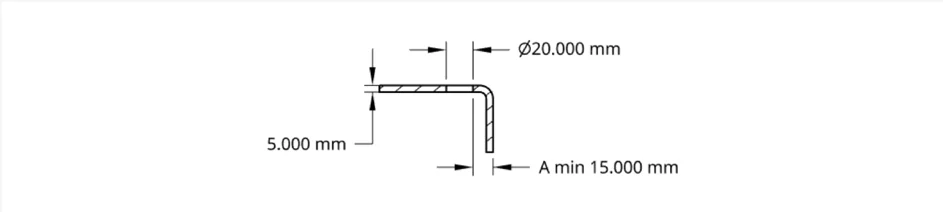
Das Biegen von Blech verändert die Form des Materials dauerhaft. Nicht nur die Kante der Linie verformt sich, sondern auch die Umgebung. Im Innenradius wird das Material komprimiert, im Außenradius gedehnt. Diese Kräfte beeinflussen oft Löcher in diesem Bereich. Je näher sich das Loch an der Biegelinie befindet, desto mehr verformt es sich. Zudem haben die Materialdicke und die Matrizenöffnung einen direkten Einfluss auf den Verformungsbereich. Je dicker das Material, desto breiter die Matrizenöffnung – und damit der betroffene Verformungsbereich.
Eine Verformung der Löcher kann jedoch verhindert werden. Dies erfordert, dass die Löcher an den richtigen Stellen und mit den gewünschten Durchmessern platziert werden. Wenn die Mindestabstände nicht eingehalten werden, können sich die Positionen der Löcher verschieben. Im schlimmsten Fall entsprechen die Werkstücke dann nicht mehr den Toleranzen.
Der Abstand des Formelements (hier das rechteckige Loch) zur Biegelinie ist zu gering. Das Biegen verformt das Formelement. Befindet sich das Formelement außerhalb der Verformungszone, behält es beim Biegen seine Form bei.
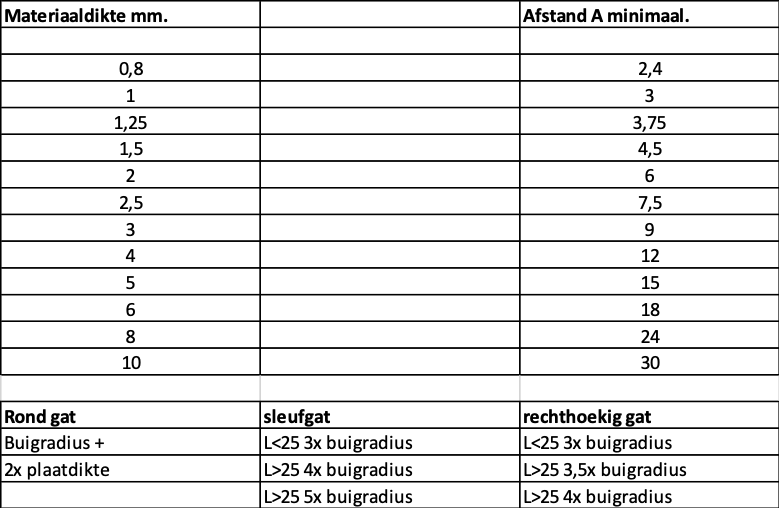
Zur Berechnung des Mindestabstands gelten diese Formeln:
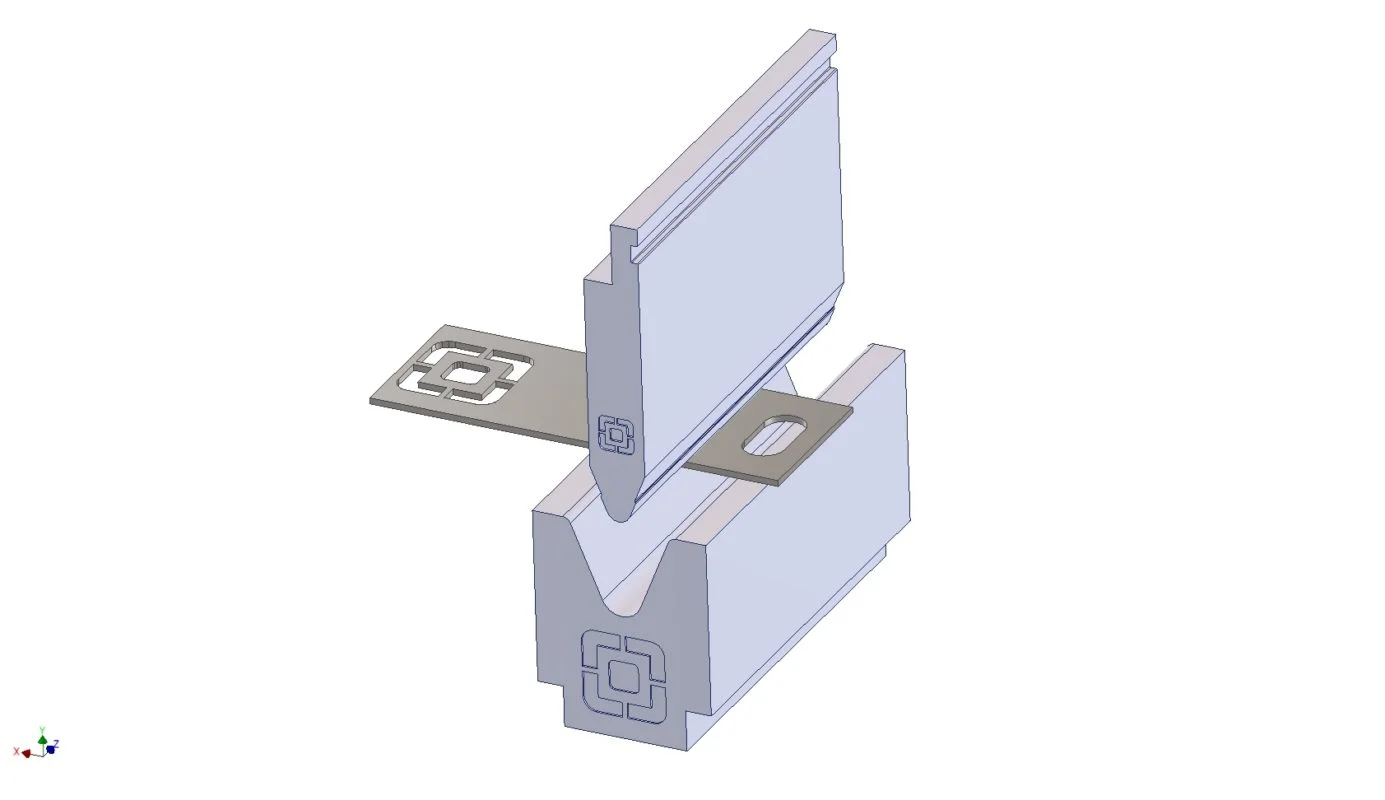
Ober- und Unterstempel Aussparung (Falsch)
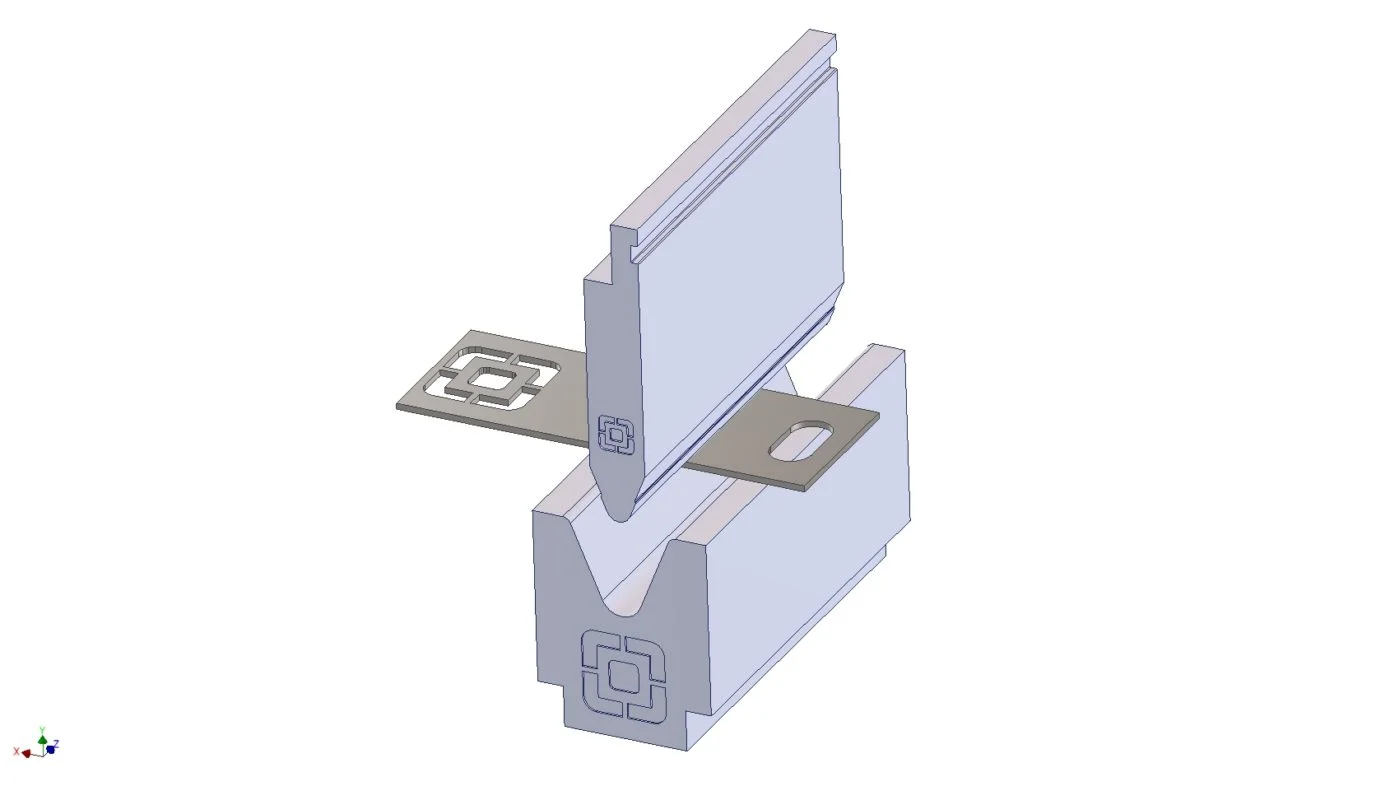
Ober- und Unterstempel Aussparung (Richtig)
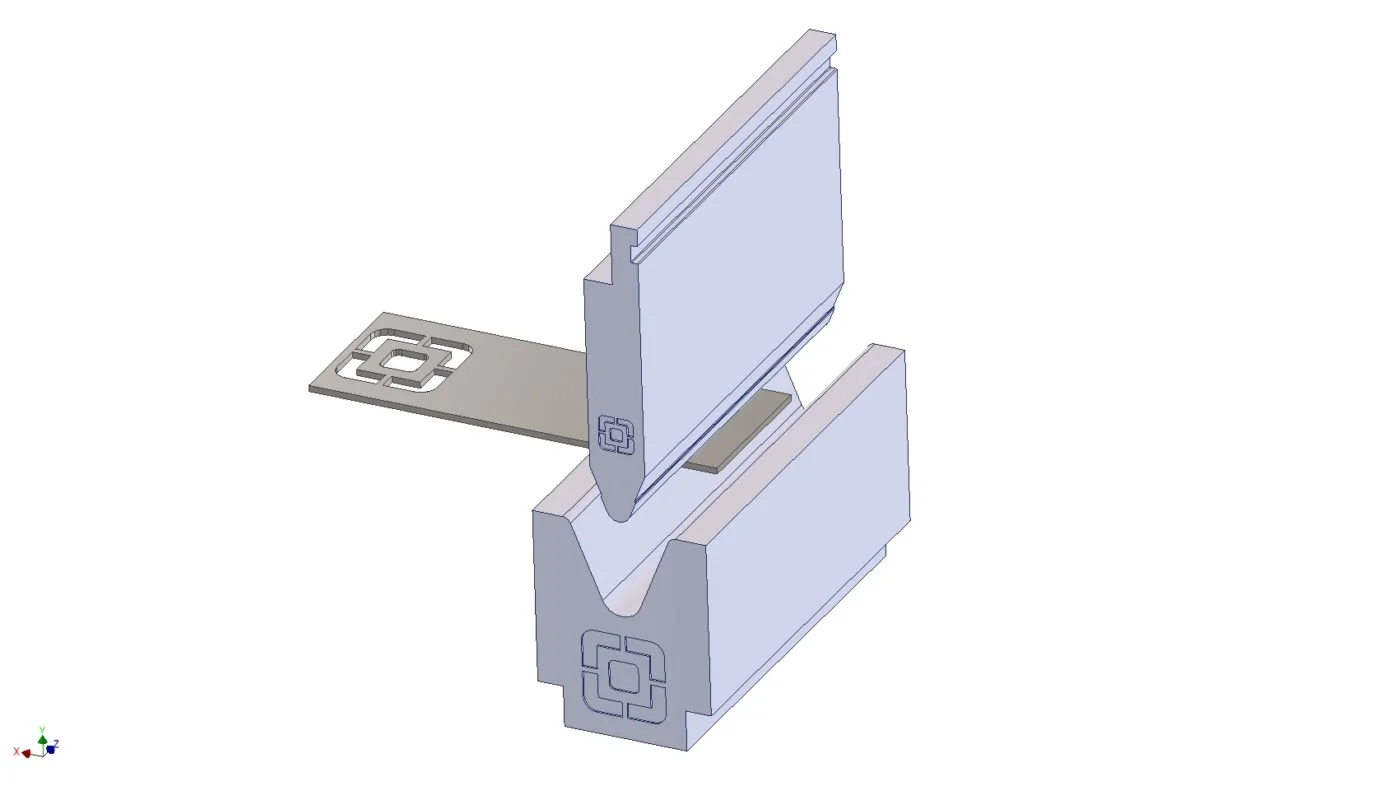
Ober- und Unterstempel Platte (Falsch)
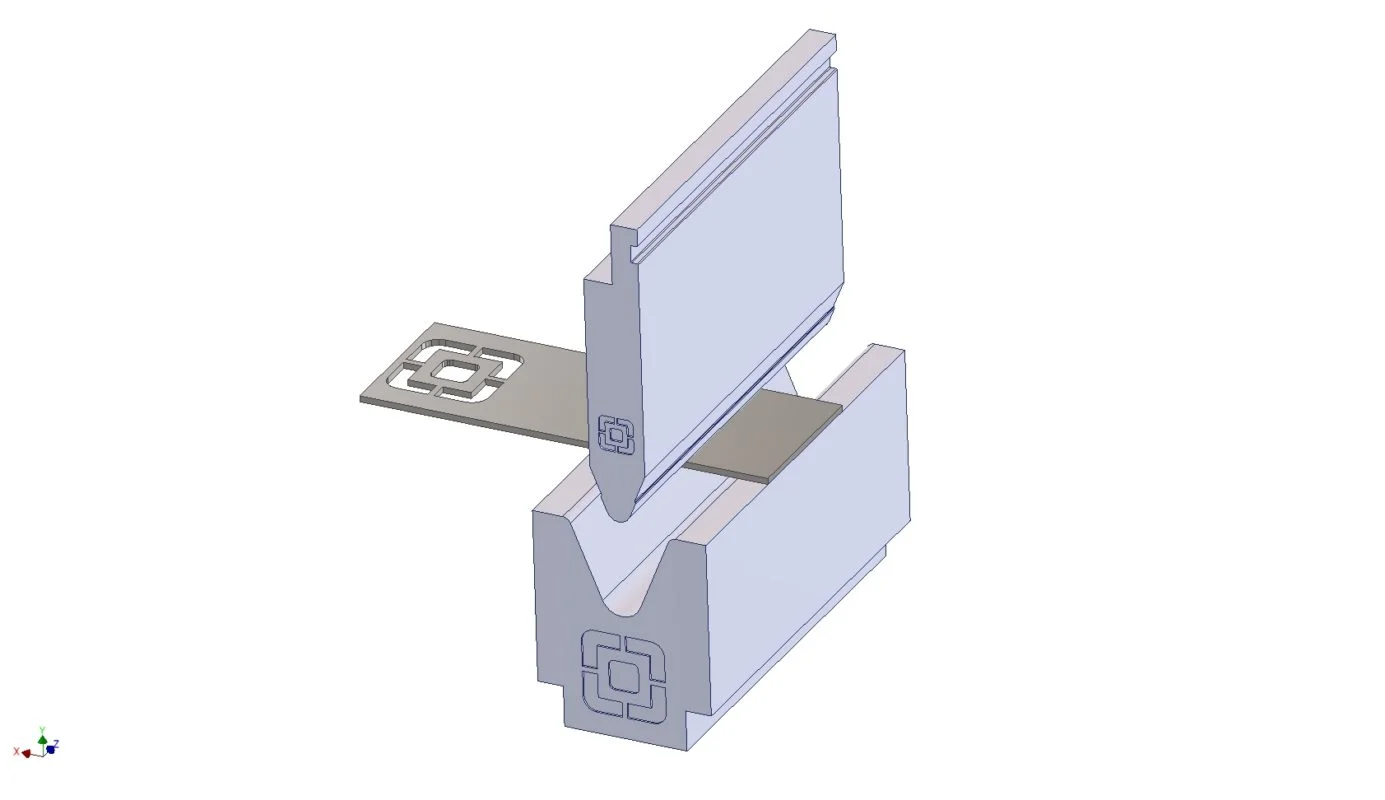
Ober- und Unterstempel Platte (Richtig)
Biegeteile online berechnen
Zusätzliche Schnitte in der Biegezone
Wenn der Mindestabstand nicht vollständig eingehalten werden kann, bieten Freischnitte eine Lösung und verhindern unerwünschte Verformungen. Zusätzliche Schnitte sind einfache Aussparungen in der Biegezone. Bei der Gestaltung von Aussparungen sollten folgende Punkte beachtet werden:
Es muss noch genügend Material in der Biegezone vorhanden sein, damit die Stabilität des Teils gewährleistet bleibt. Scharfkantige Aussparungen, wie Rechtecke, sind oft Auslöser für Risse, da das Material in den Ecken geschwächt ist. Die ideale Form für den Freischnitt der Biegezone ist eine rechteckige Aussparung mit abgerundeten Ecken.
Schenkellänge
Die gewählte Schenkellänge beeinflusst das Ergebnis von Biegeteilen ebenfalls erheblich. Probleme können auftreten, wenn die Schenkellänge zu kurz ist. Ist sie zu kurz, liegt eine Seite des Werkstücks nicht mehr auf dem Biegewerkzeug auf. Dementsprechend kann das Blechteil so nicht gefertigt werden. Das gleiche Problem tritt auf, wenn zwei Biegungen zu nah beieinander liegen.
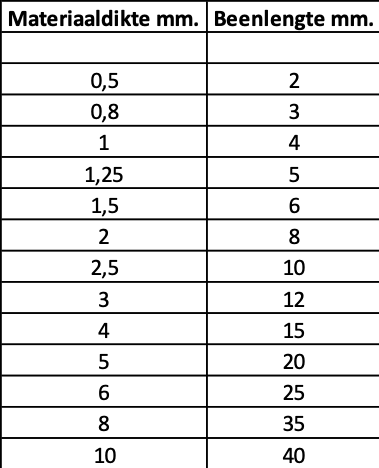
Wenn die Schenkellänge zu kurz ist, liegt das Teil während des Biegens nicht auf der Matrize auf. Das Teil kann nicht gebogen werden. Bei ausreichender Schenkellänge liegt das Werkstück auf und kann gebogen werden. Die Mindestlänge des Schenkels beim Biegen hängt von der Breite der Matrize ab. Diese wiederum hängt von der Dicke des zu biegenden Materials ab.
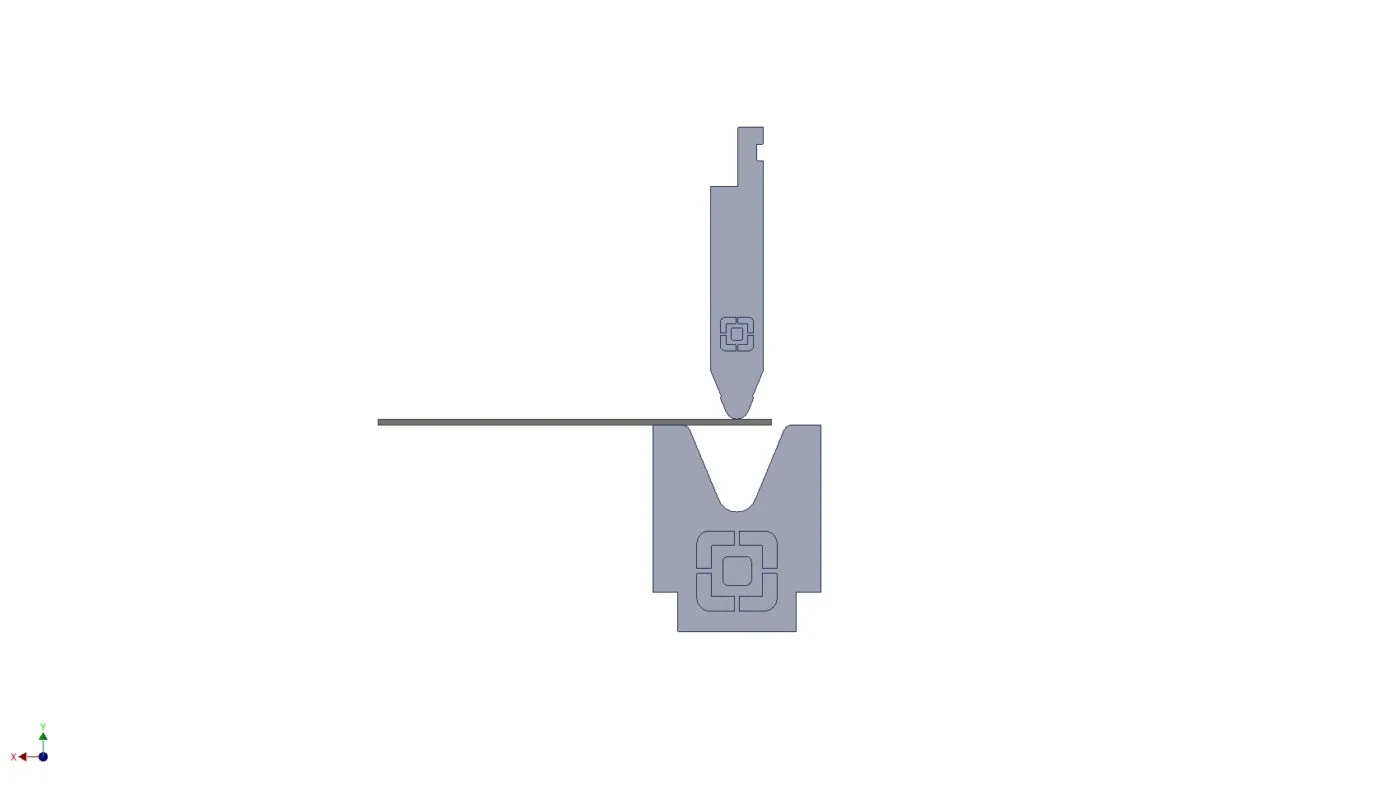
Ober- und Unterstempel Platte (Falsch)
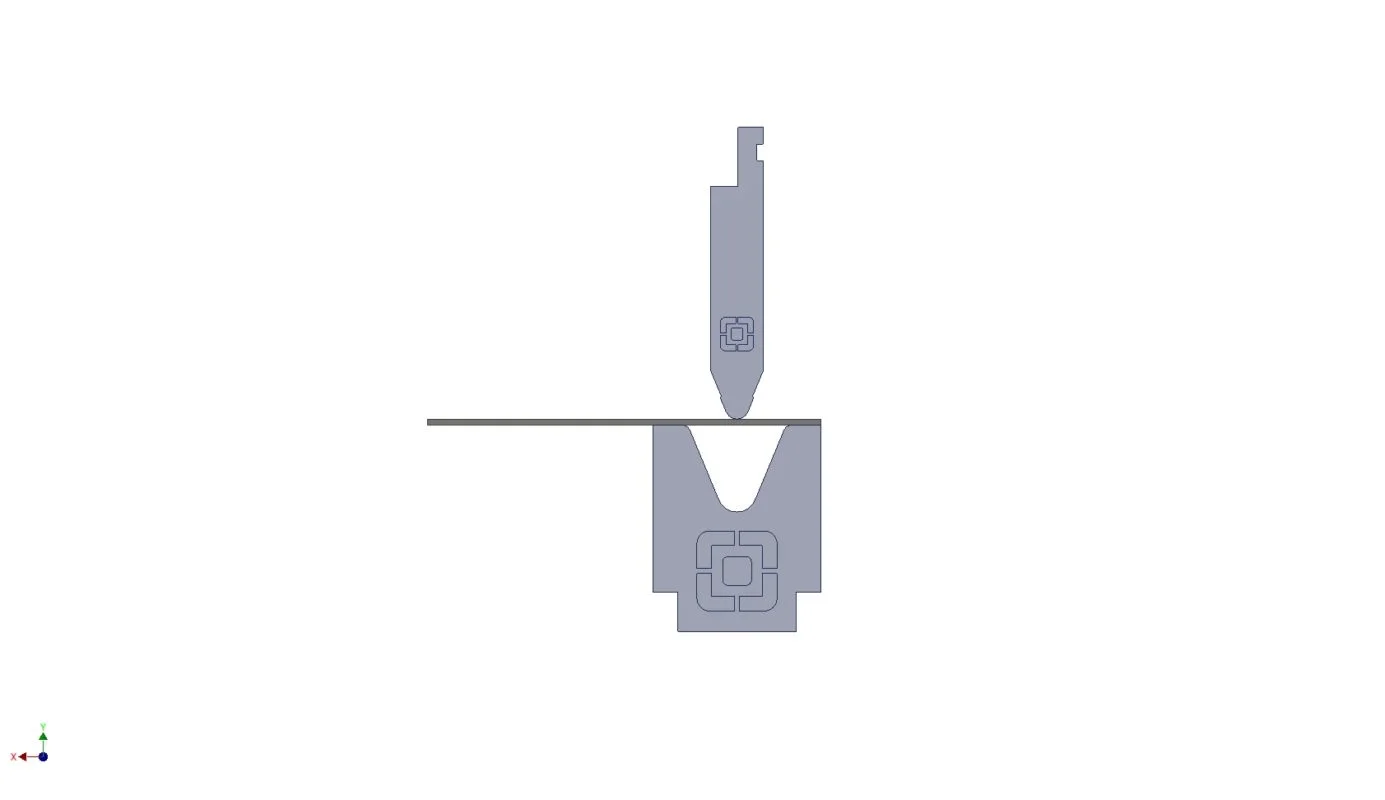
Ober- und Unterstempel Platte (Richtig)
Biegen von Hinterschnitten
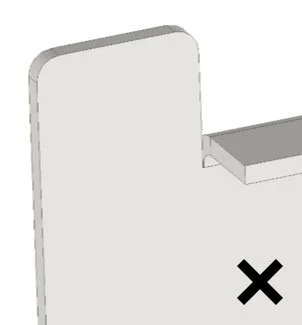
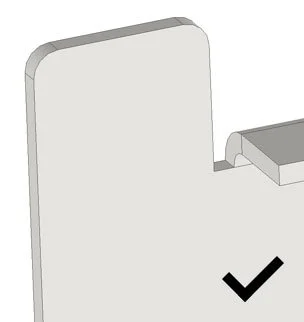
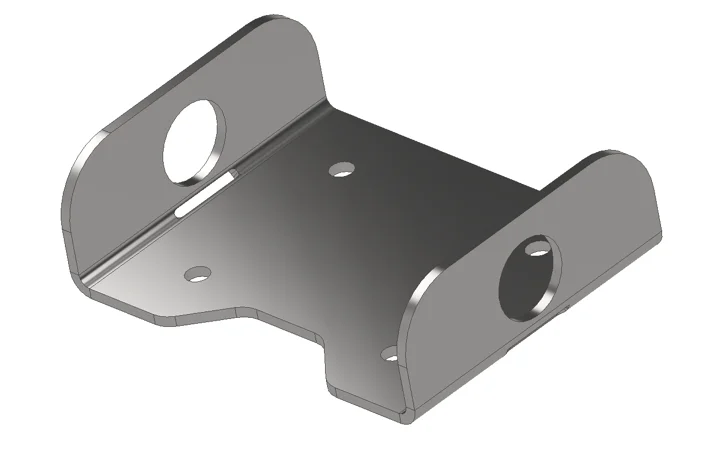
Da Laserschnitte ebenfalls eine Mindestbreite haben, müssen sie in Ihrer CAD-Datei korrekt dargestellt werden. Wir bitten Sie sicherzustellen, dass die Laserlinien frei biegen können. Hierfür können Sie eine kleine Aussparung in Ihrer Zeichnung vorsehen.
Ohne jeglichen Abstand zwischen den Biegezonen kann das Material entlang des Schnitts weiter reißen. Mit etwas Abstand zwischen den Biegezonen gibt es keinen Kerbeffekt und Ihr Teil kann korrekt gebogen werden.